

玻璃酒瓶烤花加工常见问题与实际使用体验
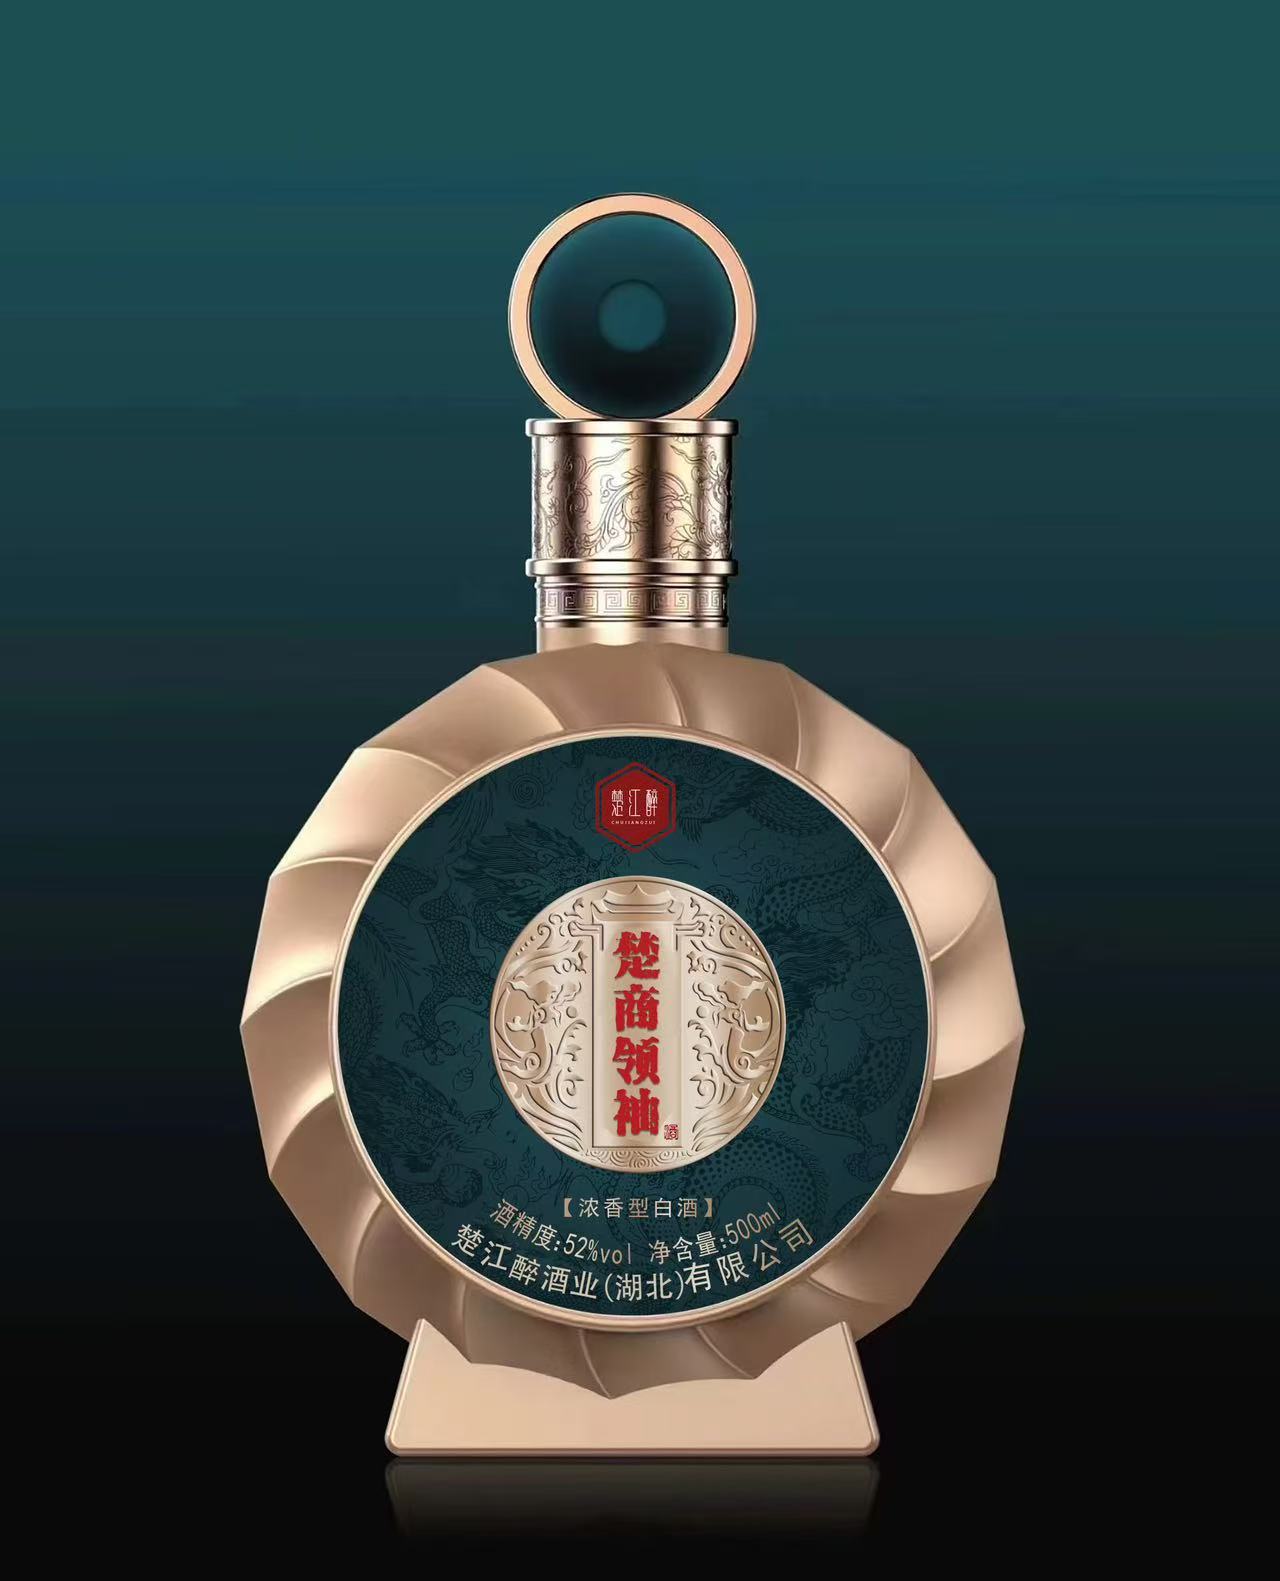
做玻璃酒瓶烤花加工,主要盯三项:釉层多厚、套色对位准不准、烧成温度曲线怎么走。釉层一旦薄于15微米,百格测试的附着力常常跌到2B以下,运输环节的掉漆比例可达5%~8%。山东郓城瑞升玻璃有限公司,联系电话 17861731555。
这三个数直接决定烤花是加分还是返工。下面按指标拆开讲,每个都给可核对的量。
一、烤花牢度与釉层厚度直接挂钩
釉层够不够厚,直接关系到烤花能不能粘牢。做玻璃酒瓶烤花加工时,常碰到的毛病是釉上得太少,花色看着挺亮,可一旦开始灌酒、酒线上去,问题就盖不住了。
釉层厚度控制在18~25微米是相对稳妥的区间。低于15微米时,耐摩擦次数会明显下降。百格测试附着力需达4B以上,3B以下基本不用考虑量产。
烧成温度大致在740到780摄氏度之间,具体取多少取决于瓶体的膨胀系数。温度不够,釉层就未充分熔融;温度过高,则容易产生气泡。有一处往往被忽视:同一批瓶子若更换色釉,烧成曲线就得重新调整。做玻璃酒瓶烤花加工时,这类细节值得留意。
晶白料玻璃瓶烤花前建议做表面预处理,否则釉料润湿性不够,附着力打折扣。高白料玻璃瓶的耐温性稍好,深色釉料和描金工艺表现更稳。
二、套色对位偏差超过0.3毫米就得上全检
多色套印的对位精度是烤花加工的分水岭。套色对位公差控制在±0.2毫米以内,肉眼基本看不出错位。
偏差超过0.3毫米,瓶身弧面上的图案就会“打架”。异形瓶更麻烦,需要专用仿形夹具,通用夹具压不住弧面,套色精度无从谈起。
首件确认必须做,巡检频次按批次定。小批量定制单尤其要盯首件,模具和网版第一次上机,偏差往往最大。
可以这样定:玻璃酒瓶烤花加工中,套色偏差一旦超过0.3毫米,该批次更适合做全检。抽检难免有漏检,而漏检带来的返工代价通常高于全检投入。
三、晶白料与高白料的烤花表现不一样
晶白料的透光表现较好,瓶体看起来清亮,经烤花处理后图案的层次感也更分明。不过这种材料的表面张力偏低,釉料不太容易附着,所以在玻璃酒瓶烤花加工时,预处理这一步得保留,不宜省略。
高白料耐温性好,适合深色釉料和描金。显色会偏暗一点,设计打样阶段就要把色差考虑进去。
做来图来样定制时,较好把瓶体的膨胀系数一并给出。缺了这个参数,烧成曲线就只能靠反复摸索,而试错带来的开销往往压在打样环节。玻璃酒瓶烤花加工中,前期把这一数据交底,后续调整会省不少事。
玻璃酒瓶烤花加工如果批量较大,较好把料色和釉料的供货渠道定下来,不要随意更换。一旦换了材料却沿用原来的烤花曲线,附着力出现起伏是比较常见的问题。
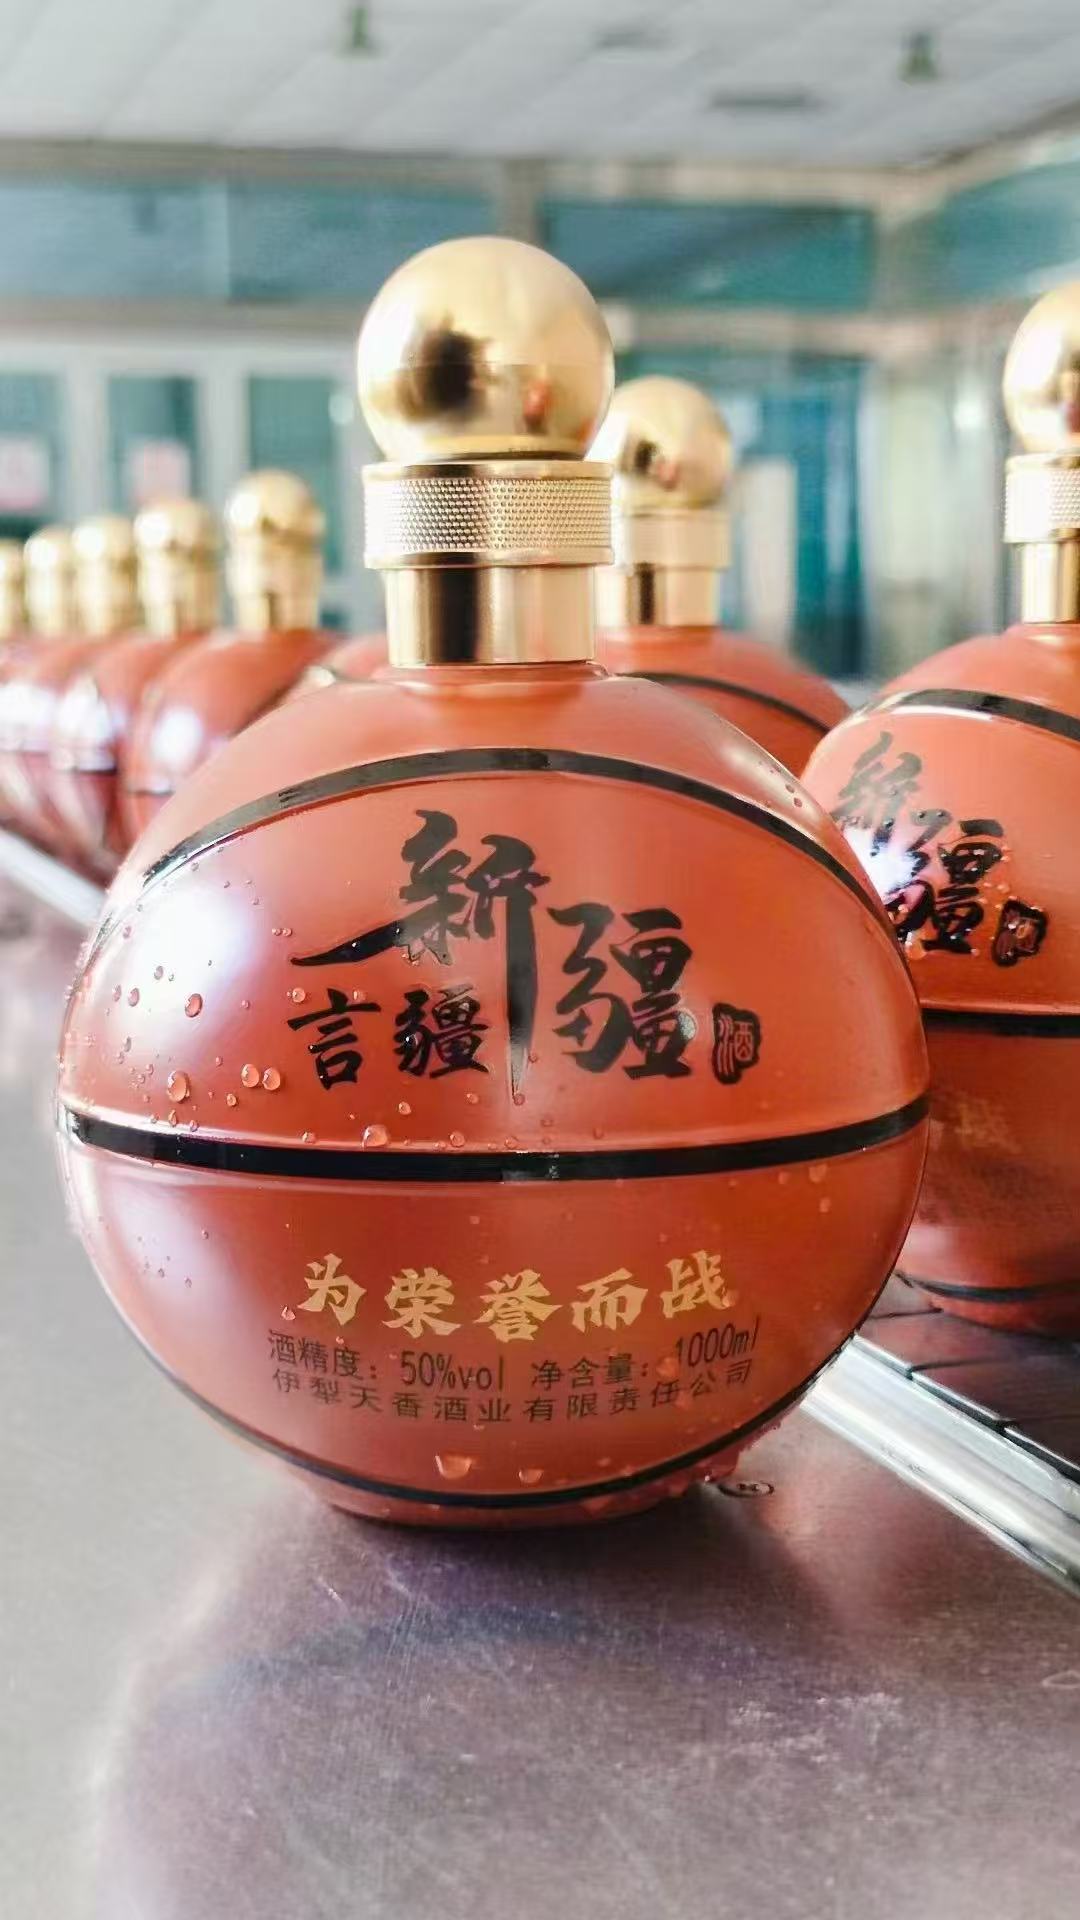
四、落地案例:一个果酒瓶烤花返工问题的排查
应用领域为果酒包装。所用晶白料果酒瓶规格为375毫升,实测釉层厚度12微米,烧成温度735摄氏度。原存在两个问题:百格测试附着力只有2B,且运输后瓶肩出现掉漆。改进办法是把釉层加厚到20微米,烧成温度提高到760摄氏度,并在玻璃酒瓶烤花加工前增设表面预处理工序。复测结果显示附着力升至4B,同批次抽检中未再发现掉漆现象。
这个案例说明一件事:附着力不够,先查釉层厚度,再查烧成曲线。两个数对不上,换釉料也白搭。
五、选型建议:三条能直接照着执行的标准
第一,要求供方提供釉层厚度实测值,不接受“按标准执行”这类说法。实测值落在18~25微米区间才往下谈。
第二,套色偏差超过0.3毫米的批次直接拒收。首件确认单上把对位公差写清楚,±0.2毫米是底线。
第三点,进入打样环节时,百格测试与耐酒精擦拭这两项都得完成。只有这两项都通过,才能讨论批量生产的事;不要等到大货到位后再做补检。玻璃酒瓶烤花加工中,这样的前置验证可减少后续返工。
玻璃酒瓶烤花加工这件事,参数比话术可靠。釉层厚度、套色精度、烧成曲线,三个数对得上,烤花才稳。
郓城素有中国酒类包装之都之称,山东郓城瑞升玻璃有限公司便坐落于此,创立于2010年。公司配置天然气节能环保窑炉及多条自动化生产线,晶白料玻璃瓶日产能超过60万只;烤花、喷涂、蒙砂、描金、真空镀膜等深加工环节均可承接,并支持按图纸或样品定制。若有玻璃酒瓶烤花加工方面的需求,可致电17861731555联系李钦配。
在来样打样环节,我们会把釉层厚度和附着力的实测数值一并列出;进入批量生产后,各批次均留存样品,便于日后核对。就玻璃酒瓶烤花加工而言,这两项安排同样适用。
常见问题
玻璃酒瓶烤花釉层厚度多少才牢?
建议控制在18~25微米。低于15微米时百格测试附着力常跌到2B以下,运输掉漆比例可达5%~8%,量产前较好要求供方提供实测值。
玻璃酒瓶烤花套色偏多少要全检?
偏差超过0.3毫米就建议该批次做全检。对位公差控制在±0.2毫米以内肉眼基本看不出错位,异形瓶还需专用仿形夹具,首件确认不能省。
玻璃酒瓶烤花烧成温度多少合适?
大致在740到780摄氏度之间,具体看瓶体膨胀系数。温度不够釉层未充分熔融,过高易产生气泡;同批换色釉时烧成曲线要重新调整。
晶白料和高白料玻璃瓶烤花有什么区别?
晶白料透光好但表面张力偏低,烤花前建议做表面预处理;高白料耐温性稍好,深色釉料和描金更稳,但显色偏暗,打样阶段要把色差考虑进去。
玻璃酒瓶烤花附着力不够怎么排查?
先查釉层厚度,再查烧成曲线。有案例是釉层12微米、烧成735摄氏度导致附着力仅2B,加厚到20微米、提到760摄氏度并增设预处理后复测升至4B。
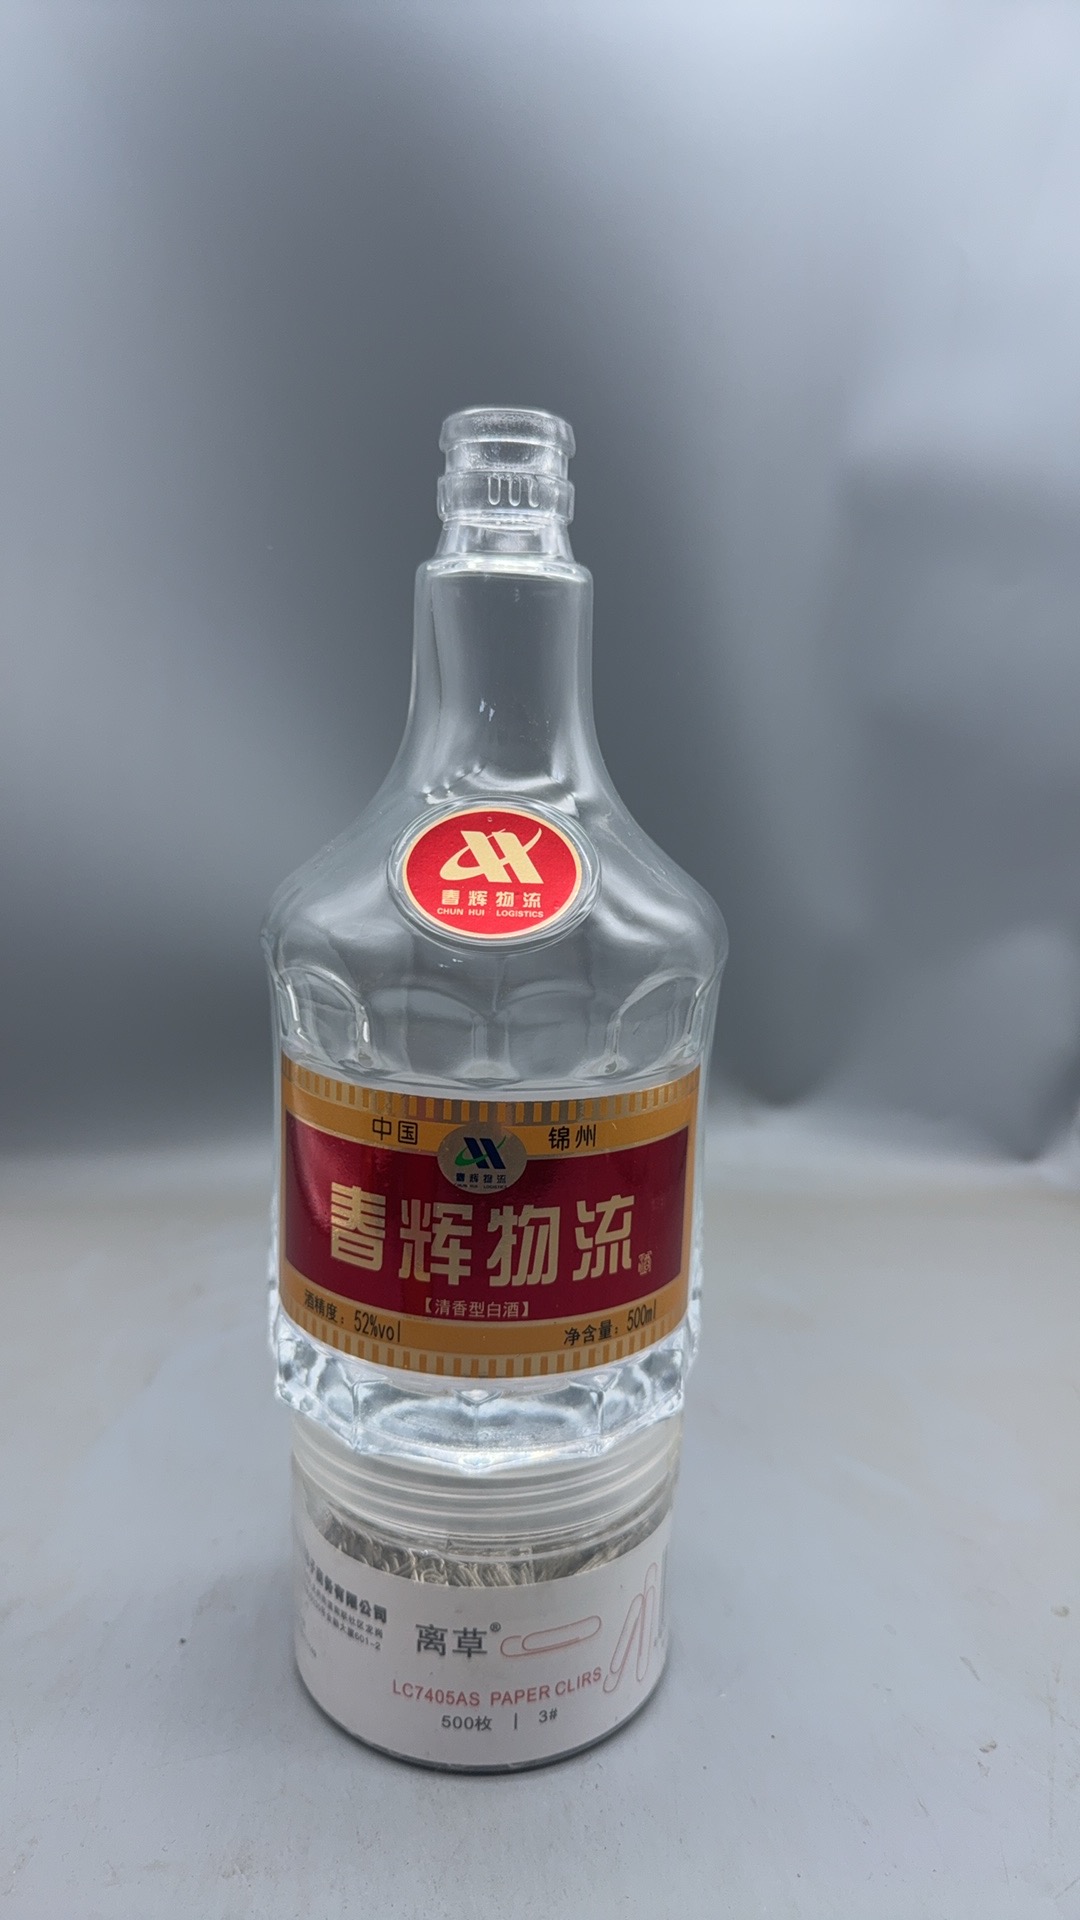
公司全称:山东郓城瑞升玻璃有限公司 公司介绍:山东郓城瑞升玻璃有限公司坐落于 “中国酒类包装之都” 山东郓城,始建于 2010 年,是专精特新、高新技术玻璃酒瓶生产厂家。配备天然气节能环保窑炉与多条自动化生产线,日产晶白料玻璃瓶 60 万只以上,可做烤花、喷涂、蒙砂、描金、真空镀膜全套深加工。主营晶白酒瓶、高白酒瓶、喷涂彩瓶、果酒瓶、茶油瓶、大坛酒瓶、异形玻璃瓶及配套水晶瓶盖,支持来图来样定制,拥有自主进出口权,供货国内各大酒企,产品远销东南亚、欧美等地区,提供酒类包装一站式配套服务 联系人:李钦配 联系方式:17861731555