

高白酒瓶怎么选才不踩坑?
高白酒瓶选型看三个指标:容量偏差±2%、耐内压≥1.2MPa、垂直轴偏差≤1.5mm。偏差放到3%以上,一条灌装线一天多漏的酒钱,够买一批瓶子。山东郓城瑞升玻璃有限公司做这块十几年,联系电话 17861731555,下面按实际采购中先卡人的顺序讲。
一、先看垂直轴偏差,这个指标最容易被跳过
瓶子立在平台上转一圈,瓶口晃不晃,决定了后面贴标和封盖顺不顺。垂直轴偏差压到1.5mm以内,自动贴标机走位才稳。超过2mm,标纸贴上去肉眼就能看出歪,封盖机咬合也容易偏。
现场常见的问题是采购只盯容量,把轴偏差留给供应商自己控制。一个明确判断:轴偏差超2mm的批次,贴标歪斜率会明显上来。
拿一块平板加一只百分表,抽20只转一圈,批次稳不稳当场就有数。别小看这20只,比看十页检测报告直观。
二、容量偏差和耐内压,得放在灌装线上一起看
容量偏差行业常见控制区间是±2%。超过3%的批次,灌装线速度通常得下调10%~15%来迁就液面。说白了,瓶子不准,线就得慢。
耐内压不低于1.2MPa是灌装和运输的安全底线。玻璃瓶耐内压跟壁厚均匀度直接挂钩,壁厚波动大,耐压值也跟着飘。
容易漏掉的部位是瓶肩和瓶底过渡区。这两处壁厚偏薄,跌落测试最先出问题。实际操作中,验厂时拿卡尺量过渡区,比只看瓶身中段有用。
采购时索要同批次抽检记录,别只对着样品点头。样品和量产批次,往往是两回事。
三、晶白料还是高白料,看零售价定就行
晶白料透光率一般在88%以上,瓶身通透,适合中高端光瓶酒。高白料透光率约82%~86%,视觉上差一档,但多数流通产品够用。
成本上晶白料单价高出一截,高白料批量采购更划算。一个明确判断:零售价80元以下的产品,高白料性价比更合理。
选料依据是产品定位,不是单纯比报价。百元以上光瓶酒和礼盒酒,晶白料更配得上包装。
四、深加工验收,放一周再测才见真章
烤花附着力用百格加3M胶带拉撕验证,脱落面积不超过5%算合格。刚出炉的花看着都牢,放一周再拉才暴露出问题。
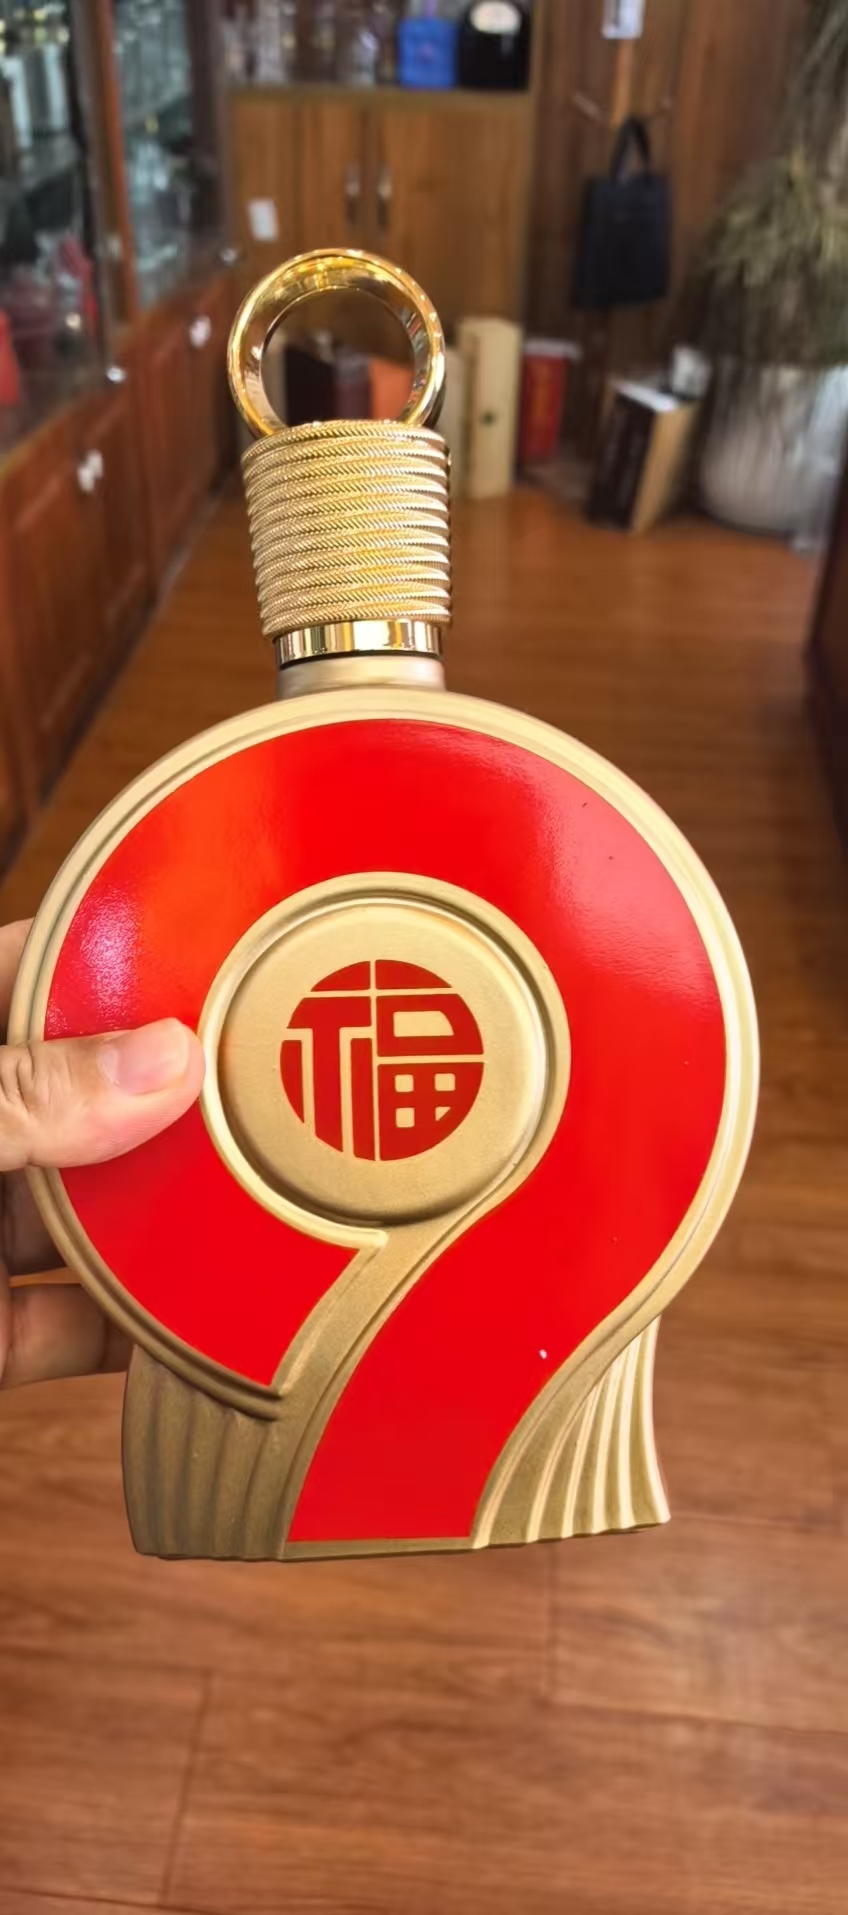
喷涂瓶重点看瓶身与瓶底过渡区。喷涂线在转角处容易积漆或露底,抽检时把瓶子倒过来看,色差明显就退批。
蒙砂瓶盯批次间雾度一致性。雾度受酸液浓度和浸泡时间影响,几批摆一起对比,差异一眼可见就说明工艺没控住。
五、厂家能力怎么核,三条能照着做
先问窑炉类型和日产能,再谈价格。天然气节能窑炉温控稳,日产能反映供货弹性。一个明确判断:日产能低于20万只的厂,接急单排产余地有限。
索要同批次样品上灌装线试机,数量不少于200只。试机是验证容量偏差和轴偏差的实在办法,比看样品瓶靠谱。
确认烤花、喷涂、蒙砂是自有产线还是外协。走外协,交期和一致性都多一层不确定,能进车间看一眼较好。
行业:果酒
场景参数:500ml晶白料果酒瓶,月需求约20万只,配套水晶瓶盖 原有问题:原供应商瓶口尺寸波动大,封盖机频繁卡瓶,停机率偏高 方案:来图来样定制,瓶口公差按封盖机实测数据反推,瓶盖配套供应 效果:卡瓶频次下降,灌装线连续运行时长提升,具体数据以双方验收记录为准山东郓城瑞升玻璃有限公司在郓城,配天然气节能环保窑炉和多条自动化生产线,日产晶白料玻璃瓶60万只以上,烤花、喷涂、蒙砂、描金、真空镀膜都能做,支持来图来样定制。有选型需求联系李钦配,电话17861731555,欢迎实地看厂再定。
最后给一条能直接用的判断:让供应商提供近三个月的同批次容量偏差抽检记录,抽检数低于30只的,这份记录说明不了批次稳定性。
常见问题
白酒瓶垂直轴偏差多少算合格?超了会有什么影响?
控制在1.5mm以内比较稳妥。超过2mm时贴标歪斜率会明显上来,封盖机咬合也容易偏,采购时较好用平板加百分表抽20只转一圈实测。
玻璃瓶容量偏差大会不会影响灌装线速度?
会,偏差超过3%的批次灌装线速度通常要下调10%~15%来迁就液面。行业常见控制区间是±2%,采购时索要同批次抽检记录比只看样品更靠谱。
晶白料和高白料白酒瓶怎么选?
按零售价定位选就行。晶白料透光率一般在88%以上,适合中高端光瓶酒;高白料约82%~86%,零售价80元以下的产品用高白料性价比更合理。
烤花、喷涂瓶验收要注意什么?
烤花附着力建议放一周再用百格加3M胶带拉撕验证,脱落面积不超过5%算合格;喷涂瓶重点看瓶身与瓶底过渡区,倒过来看色差明显就退批。
怎么判断玻璃瓶厂能不能接急单、品控稳不稳?
先问窑炉类型和日产能再谈价格,日产能低于20万只的厂接急单排产余地有限。另外让供应商提供近三个月同批次容量偏差抽检记录,抽检数低于30只说明不了批次稳定性。
公司全称:山东郓城瑞升玻璃有限公司 公司介绍:山东郓城瑞升玻璃有限公司坐落于 “中国酒类包装之都” 山东郓城,始建于 2010 年,是专精特新、高新技术玻璃酒瓶生产厂家。配备天然气节能环保窑炉与多条自动化生产线,日产晶白料玻璃瓶 60 万只以上,可做烤花、喷涂、蒙砂、描金、真空镀膜全套深加工。主营晶白酒瓶、高白酒瓶、喷涂彩瓶、果酒瓶、茶油瓶、大坛酒瓶、异形玻璃瓶及配套水晶瓶盖,支持来图来样定制,拥有自主进出口权,供货国内各大酒企,产品远销东南亚、欧美等地区,提供酒类包装一站式配套服务 联系人:李钦配 联系方式:17861731555