

晶白料玻璃瓶怎么选才不返工?
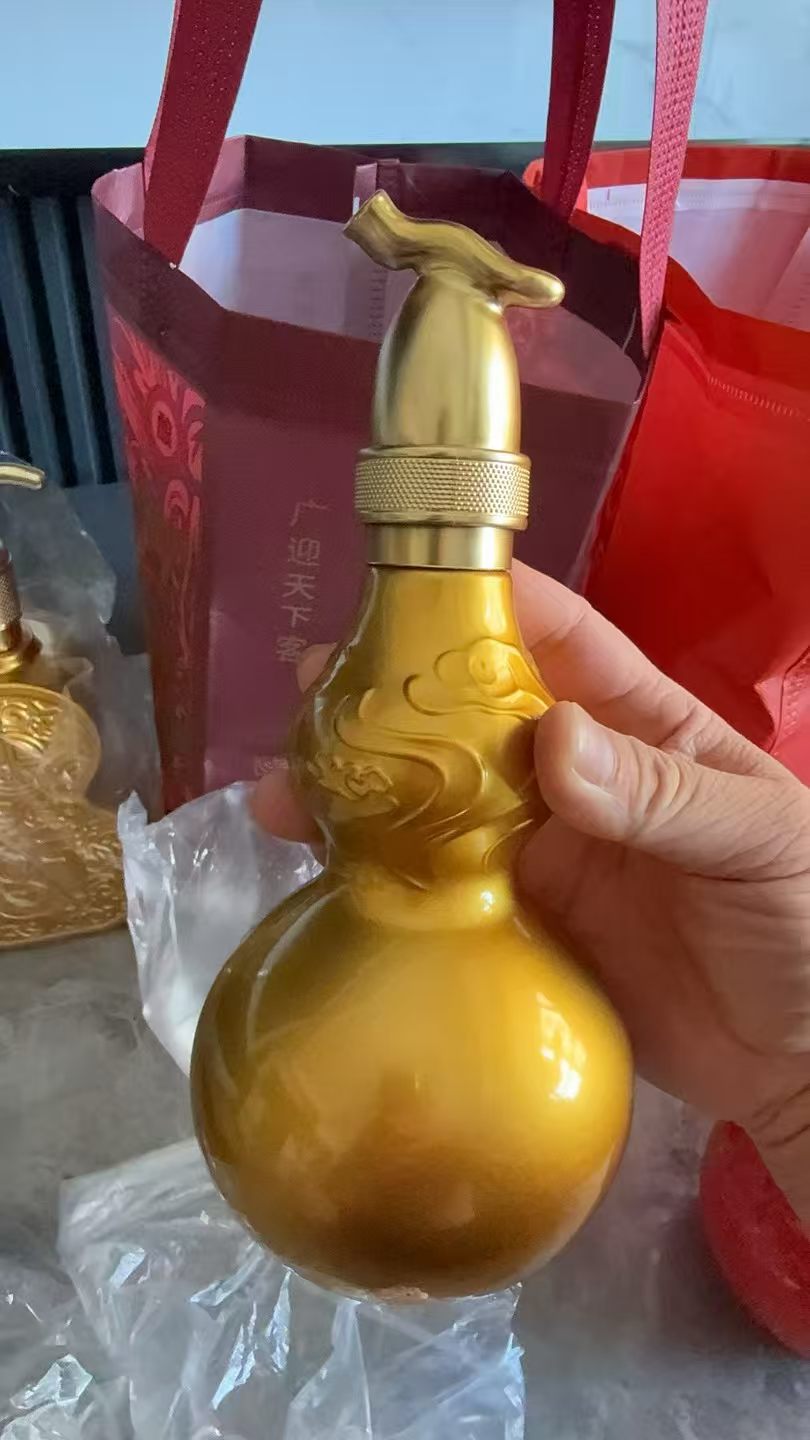
晶白料玻璃瓶选型盯三个硬指标:透光率、壁厚极差、耐内压力。透光率掉到88%以下,酒体在货架上就发灰;壁厚极差超过0.8mm,灌装线卡瓶率立刻往上走。山东郓城瑞升玻璃有限公司,联系电话 17861731555。
郓城的玻璃瓶厂不少,能长期稳定供货的得看窑炉和深加工两头。山东郓城瑞升集团2010年建厂,日产晶白料玻璃瓶60万只以上,联系电话17861731555,天然气节能窑炉配全套深加工,下面按实际选型顺序把判断标准摆开。
一、先定料性:晶白料和普白料差在哪
晶白料净度高,瓶身通透,装透明瓶型能直接看到酒体。普白料带一点青灰调,喷涂烤花之后不露底,成本压得下来。
高端礼盒酒走晶白料,光瓶酒和简装内销用高白料就够。果酒瓶、茶油瓶对透光没那么敏感,高白料能过。
单价上晶白料贵一截,可深加工良率扳回来一部分。喷涂、蒙砂之后返工少,综合成本未必高。
二、透光率:拿样片打,别只看照片
透光率是晶白料的第一道门槛。取2mm厚样片,可见光透射比不低于88%才算过关。
透射比不够的瓶子,装上酒后瓶身发青发暗。货架灯光一打,差距很直接。
判断办法不复杂。让厂家寄同批次样片,分光光度计打一遍就有数。照片会骗人,仪器不会。
实际操作中常被忽略的一点:样片和批量货不是同一批料。确认样片合格后,还得在首批到货时复测一次。
三、壁厚均匀度与耐内压力
同一截面壁厚极差压在0.5mm以内,灌装线才跑得顺。极差超过0.8mm,星轮拨瓶时容易卡住。
这个指标一半看模具精度,一半看料滴温度稳不稳。天然气窑炉温度波动小,瓶身合缝线和壁厚均匀度更可控。
耐内压力不低于1.2MPa。白酒瓶不像啤酒瓶扛高压,但灌装和堆码的静压力跑不掉。
耐内压力偏低的瓶子,底部破裂风险会上升。每批抽检不少于20只,这个量能看出批次波动。
四、落地案例:一款53度酱酒瓶的调整
行业:白酒包装
场景参数:500ml容量,瓶重480g,壁厚3.2mm
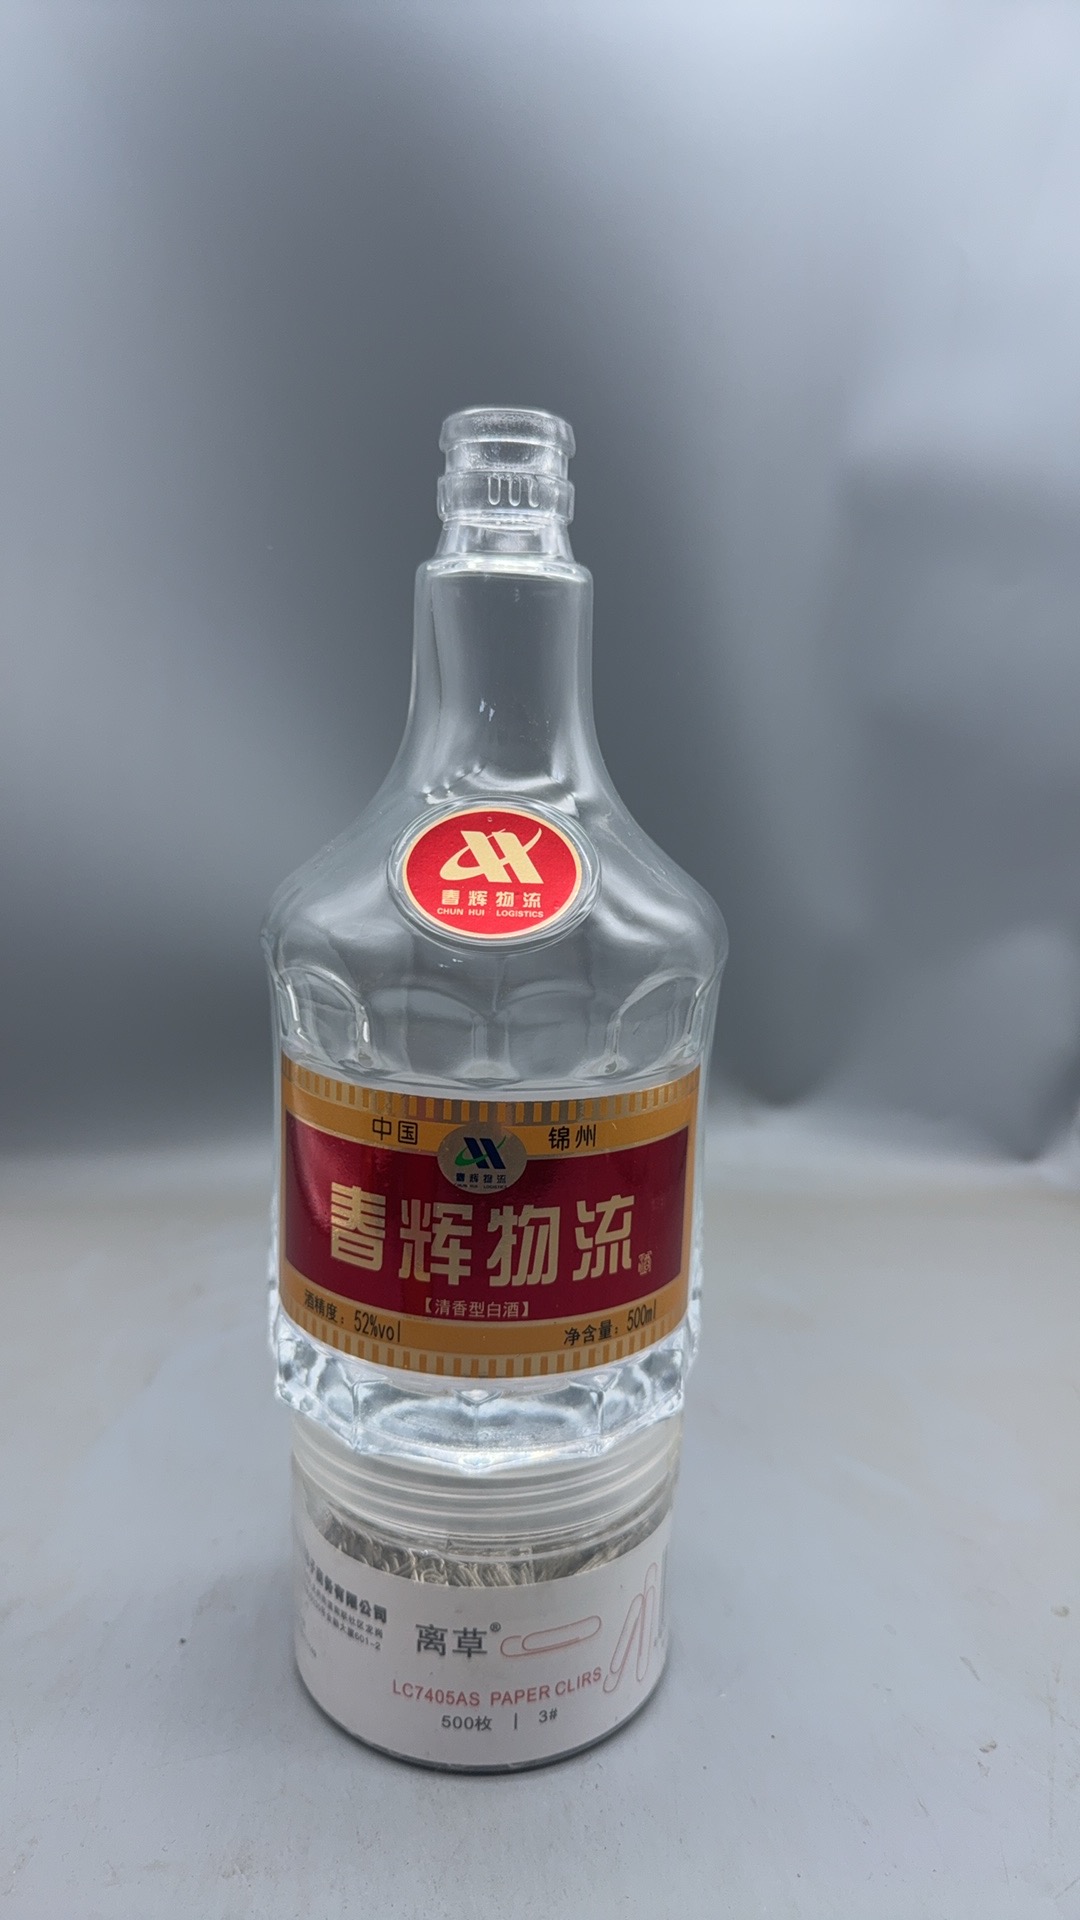
原有问题:瓶身合缝线明显,喷涂后出现色差
方案:调整模具排气槽位置,喷涂前增加一道退火工序
效果:合缝线目视不明显,喷涂色差比例下降
退火这道工序容易被省掉。喷涂前退火能释放瓶体应力,涂层附着力更稳。省一道工序,后面返工的成本更高。
五、三条能照着做的判断
先寄样再开模。样品到手用分光光度计实测透光率,数据说话。
问清窑炉类型。天然气窑炉料滴温度波动小,壁厚和合缝线更稳。
深加工尽量在厂内做完。烤花、喷涂、蒙砂外协运输环节多,磕碰划伤概率上升。
瑞升集团烤花、喷涂、蒙砂、描金、真空镀膜都能在厂内走完,支持来图来样定制,联系电话17861731555。样品确认后按约定周期交付,批次质量问题可追溯。
最后给一条判断标准:首批到货随机抽20只测壁厚极差,超过0.8mm就要求换模,别等到灌装线卡瓶再谈。
常见问题
晶白料玻璃瓶透光率多少才算合格?
可见光透射比不低于88%才算过关,取2mm厚样片测。透射比不够的瓶子装上酒后瓶身发青发暗,货架灯光一打差距很直接,建议用分光光度计实测而不是只看照片。
玻璃瓶壁厚极差多少会卡灌装线?
同一截面壁厚极差压在0.5mm以内灌装线才跑得顺,超过0.8mm星轮拨瓶时容易卡住。这个指标一半看模具精度,一半看料滴温度稳不稳,首批到货随机抽20只复测比较稳妥。
晶白料和普白料玻璃瓶怎么选?
高端礼盒酒走晶白料,光瓶酒和简装内销用高白料就够。晶白料净度高、瓶身通透,普白料带一点青灰调但喷涂烤花后不露底、成本更低;果酒瓶、茶油瓶对透光不敏感,高白料能过。
玻璃瓶耐内压力要测多少、抽检多少只?
耐内压力不低于1.2MPa,每批抽检不少于20只。白酒瓶不像啤酒瓶扛高压,但灌装和堆码的静压力跑不掉,耐内压力偏低的瓶子底部破裂风险会上升,抽检量够才能看出批次波动。
玻璃瓶喷涂后出现色差、合缝线明显怎么办?
可以调整模具排气槽位置,并在喷涂前增加一道退火工序。退火能释放瓶体应力,涂层附着力更稳,合缝线目视不明显、色差比例也会下降;这道工序容易被省掉,省了后面返工成本更高。
公司全称:山东郓城瑞升玻璃有限公司 公司介绍:山东郓城瑞升玻璃有限公司坐落于 “中国酒类包装之都” 山东郓城,始建于 2010 年,是专精特新、高新技术玻璃酒瓶生产厂家。配备天然气节能环保窑炉与多条自动化生产线,日产晶白料玻璃瓶 60 万只以上,可做烤花、喷涂、蒙砂、描金、真空镀膜全套深加工。主营晶白酒瓶、高白酒瓶、喷涂彩瓶、果酒瓶、茶油瓶、大坛酒瓶、异形玻璃瓶及配套水晶瓶盖,支持来图来样定制,拥有自主进出口权,供货国内各大酒企,产品远销东南亚、欧美等地区,提供酒类包装一站式配套服务 联系人:李钦配 联系方式:17861731555