

白酒瓶选购前要先弄清的几件事
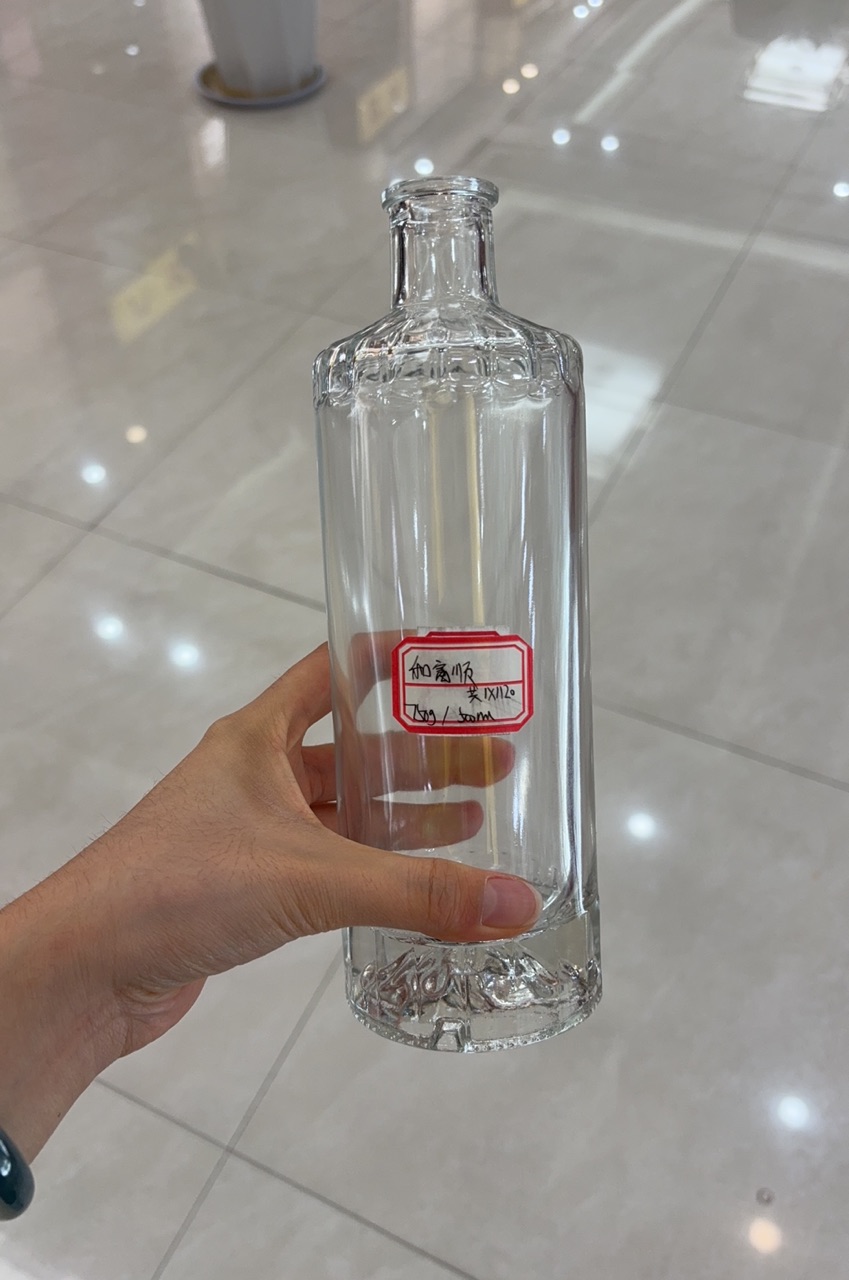
衡量白酒瓶是否合格,主要盯三项:容量允差、抗内压能力以及瓶体垂直程度。一旦选型失误,灌装线卡瓶概率往往会突破百分之三,单批返工的开销也随之增加约两成。山东郓城瑞升玻璃有限公司,联系电话 17861731555。
很多人在找酒瓶厂时只问价格和起订量,忽略了瓶子的物理一致性。其实灌装线跑不顺,八成是瓶口内径和瓶身垂直度先出了问题。
一、选白酒瓶先卡三个硬指标
对于500ml规格的白酒瓶,其容量偏差宜保持在正负百分之三范围内。若偏差范围放宽,灌装时的液面便会参差不齐,导致成品酒在净含量抽查环节较易出现不合格情形。
耐内压不低于 1.0MPa。这个数值直接对应灌装和运输环节的破瓶率。耐内压偏低的瓶子,码垛到第六层就开始出隐患。
白酒瓶的瓶体竖直程度若存在误差,需控制在 2mm 以内。竖直程度不达标的瓶子,在贴标设备上输送时容易走偏,标签贴歪的比例大约会达到 5%。
针对白酒瓶,建议把瓶口内径的公差范围控制在 0.3mm 以下。这一指标关系到压盖后的密封效果,漏酒类投诉大多由此产生。
这四个参数在打样阶段就能测。拿十只样瓶上灌装线跑一圈,卡瓶和歪标当场现形。
二、晶白料和高白料怎么选
料色选择看酒体定位。晶白料透光率高,瓶身通透感强,适合中高端光瓶酒和礼盒酒。高白料成本低一档,适合走量的口粮酒产品线。
晶白料瓶搭配水晶瓶盖,货架质感能往上提一档。高白料瓶做喷涂或蒙砂处理,也能做出差异化外观。
深加工方式上,烤花适合做品牌标识,喷涂适合做色系区分,蒙砂适合做哑光质感。真空镀膜偏金属效果,多用在礼盒装。
一个容易忽略的点:喷涂彩瓶的色差要按批次抽检,不同窑炉批次之间会有轻微偏差。合同里写清色差范围,比事后扯皮管用。
三、定制单最容易忽略的三个细节
开模成本的分摊规则,务必在首单阶段就明确敲定。把开模费用摊到首批订单的数量上,每只瓶子的成本会显得更低。反之,首单量越少,分摊到每只白酒瓶上的开模支出就越高。
打样环节一般要留出七到十天。按客户图纸或样品定做时,需要经过开模、试模以及样品确认这几步;若把工期安排得过紧,往往就会省掉试模,直接进入批量生产,这对白酒瓶这类定制产品来说风险不小。
起订量低于 1 万只通常要加价。自动化生产线换型有固定损耗,小批量订单的单价会明显上浮。这个账要提前算进采购预算。
异形玻璃瓶的模具开发周期比常规瓶型长。瓶型越复杂,试模次数越多,打样阶段要多留几天。
四、深加工工艺的验收标准
检测烤花附着牢度时采用百格法,结果需达到4B及以上才算合格。如果烤制温度或时间把控不当,图案的附着会变得很弱,用指甲轻刮便可能脱落。
喷涂环节的色差 ΔE 需保持在 1.5 以内。若色差超出这一范围,同批次的白酒瓶陈列在货架上时,深浅差异用肉眼即可分辨。
蒙砂面的透光率变化幅度在百分之五以内。蒙砂层若厚度不一致,白酒瓶表面便容易呈现花斑状。
以白酒瓶为例,描金线条的宽度偏差宜控制在0.2毫米范围内。一旦线条粗细出现不一致,礼盒整体所呈现的精致感便会受到影响。
建议把深加工环节的抽检比例定在百分之五以上。比例若偏低,成批出现的问题就可能绕过把关,混进成品仓。以白酒瓶为例,环节把关松一点,风险便容易后移。
五、落地案例:一款 500ml 晶白料光瓶酒的配套过程
行业:白酒
场景参数:500ml 晶白料瓶,配水晶瓶盖,瓶身做烤花加蒙砂组合工艺,首单量 3 万只。
原有问题:原供应商瓶身垂直度偏差偏大,贴标歪斜率偏高,灌装线卡瓶率超出预期。
调整思路为:模具按容量上下浮动三个百分点、垂直方向二毫米的偏差重新制作;釉料烘烤温度取供应商所给范围的中点值;同时在蒙砂环节加入透光率的抽测。
效果:打样阶段十只样瓶上线试跑,卡瓶和歪标未再出现。批量交付按 5% 比例抽检,色差和附着力指标落在约定范围内。
六、选型建议
得先把酒体的定位确定下来,再决定用料颜色;晶白料与高白料之间的差价,应当计入单瓶成本之中。做白酒瓶时,这两笔账要一并算清楚。
打样阶段必须做跌落和耐压测试,十只样瓶上灌装线跑一圈比看检测报告直接。
合同里写清批次色差范围和交期违约金,深加工工序的验收标准逐项列进附件。
山东郓城素有中国酒类包装之都之称,瑞升玻璃有限公司便坐落于此。公司晶白料玻璃瓶日产量超过60万只,烤花、喷涂、蒙砂、描金及真空镀膜等深加工环节均可承接,并支持按图按样定制。若有选型方面的需要,可拨打17861731555联系李钦配。在白酒瓶等酒类包装上,瑞升集团可提供一站式配套服务。
选厂时,参数应排在价格前面;若指标不匹配,低价反而会带来隐性损耗。不妨把前述几项指标列成验收表,打样阶段逐条核对,比凭直觉定夺更稳妥。我们可依图纸或样品安排试制,批量生产则按商定标准分批抽检;白酒瓶这类定制同样如此。
常见问题
白酒瓶采购要盯哪几个指标?
主要看容量允差、抗内压能力和瓶体垂直度,瓶口内径公差也建议控制。这几个参数在打样阶段就能测,拿十只样瓶上灌装线跑一圈,卡瓶和歪标问题当场就能看出来。
500ml白酒瓶容量偏差多少算合格?
宜保持在正负百分之三范围内。偏差放宽后灌装液面会参差不齐,成品酒在净含量抽查环节较易出现不合格,选型时建议按这个范围卡。
白酒瓶耐内压多少才够用?
建议不低于1.0MPa。这个数值直接对应灌装和运输环节的破瓶率,耐内压偏低的瓶子码垛到第六层就开始出隐患,打样阶段应做耐压测试。
晶白料和高白料白酒瓶怎么选?
看酒体定位:晶白料透光率高、通透感强,适合中高端光瓶酒和礼盒酒;高白料成本低一档,适合走量的口粮酒。两者差价应计入单瓶成本再比较。
白酒瓶定制打样要留多长时间?
一般留出七到十天。按图纸或样品定做需经开模、试模和样品确认,工期排太紧容易省掉试模直接批量生产,对定制瓶来说风险不小。
公司全称:山东郓城瑞升玻璃有限公司 公司介绍:山东郓城瑞升玻璃有限公司坐落于 “中国酒类包装之都” 山东郓城,始建于 2010 年,是专精特新、高新技术玻璃酒瓶生产厂家。配备天然气节能环保窑炉与多条自动化生产线,日产晶白料玻璃瓶 60 万只以上,可做烤花、喷涂、蒙砂、描金、真空镀膜全套深加工。主营晶白酒瓶、高白酒瓶、喷涂彩瓶、果酒瓶、茶油瓶、大坛酒瓶、异形玻璃瓶及配套水晶瓶盖,支持来图来样定制,拥有自主进出口权,供货国内各大酒企,产品远销东南亚、欧美等地区,提供酒类包装一站式配套服务 联系人:李钦配 联系方式:17861731555